 補助金・経営支援顧問
支援事例精密加工 / 内部機能の外販化・品質管理・ボトルネックの解消
品質管理の強みを、検査測定という新サービスへ転換
生産設備向けなどの精密金属部品や試作品を製造してきた企業が、品質を守るために工程ごとに行ってきた測定が、かえって検査工程のボトルネックになっているという矛盾に向き合い、新しい測定設備によって自社の納期を短縮するだけでなく、品質検査そのものを外部企業へ提供するサービスとして事業化する取り組みを整理した、支援事例です。
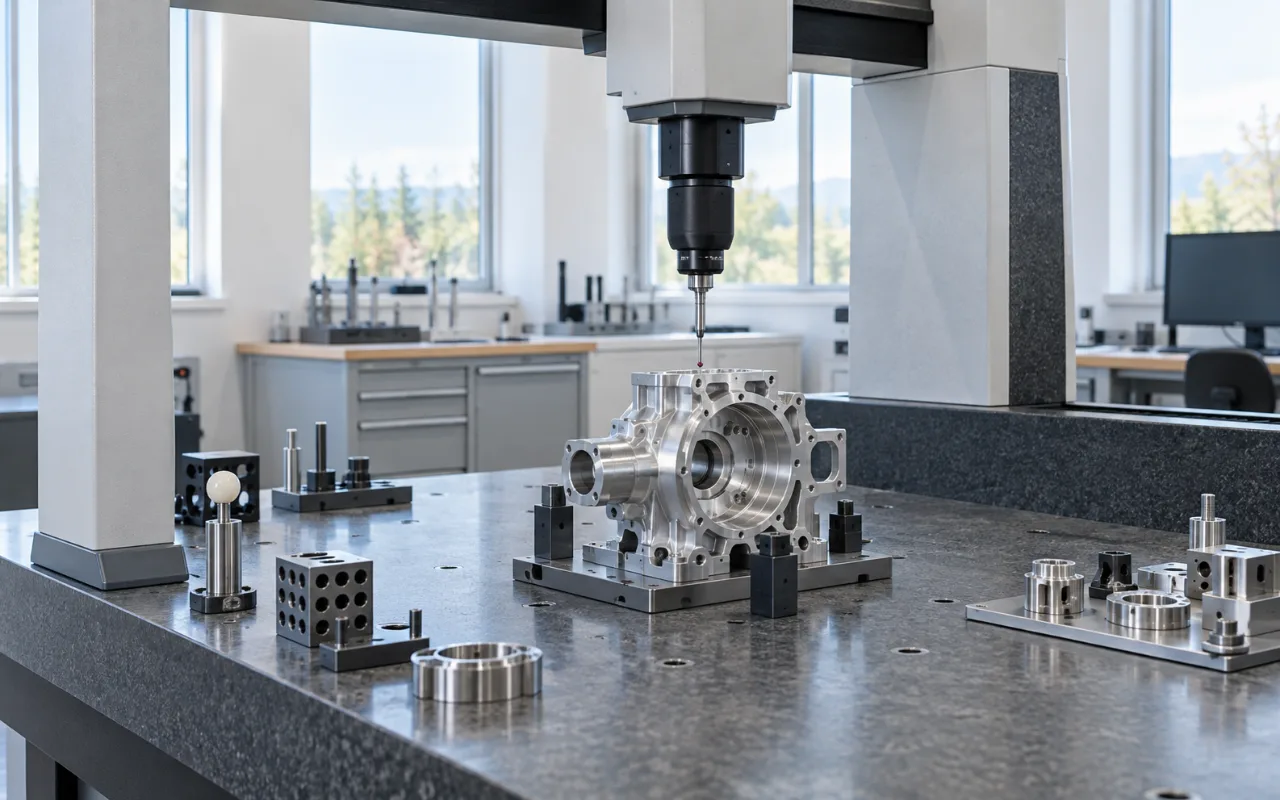
- 課題高い品質を維持するために測定を増やすほど、測定工程が増え、検査がボトルネックになって納期が長くなるという矛盾が生じていた。
- 目指す状態新しい測定設備で自社製品の検査を速めて納期を短縮し、同時に外部企業の検査測定を受託して新たな売上をつくる二つの効果を整理した。
+OUR SUPPORT
この事例での、ProdX Crowdの支援
事業の構想と計画を、経営の判断としてたどれるように整理する支援を行いました。支援の範囲は構想・計画の整理までで、実施や成果を示すものではありません。
- 課題と真因の整理表面の問題と、その奥の原因を切り分けました。
- 強みの棚卸しと打ち手の検討すでにある経営資源を、どう使うかを複数の選択肢で比べました。
- 取り組みの具体化進める順序と、現場で何が変わるのかを、言葉と図で整理しました。
- 実行の条件の整理法令・安全・体制など、進める前に確かめることを洗い出しました。
01STRENGTHS
既存事業の強み
- 1高精度加工要求の厳しい精度を、安定して実現する加工の技術があります。
- 2多能工複数の工程を担える人材がおり、工程間の連携が取りやすい体制です。
- 3顧客と仕様を詰める提案力顧客の目的を聞き、最適な仕様を提案できます。
- 4工程ごとの品質管理加工の途中で測定を重ね、不良を次の工程に流さない仕組みがあります。
- 5独自の品質保証自社の基準で品質を保証する、独自の仕組みを持っています。
- 6技術者の育成技能を人に伝え、組織として維持する取り組みがあります。
公開する数値は、今後の成果を示すものではありません。
02SYNERGY
既存事業とのシナジー
- 1自社製品の検査 → 受託の余力自社の検査の効率化で生まれた余力を、受託に回せます。
- 2受託 → 自社の品質管理の向上外部の多様な製品を測定することで、測定のノウハウが蓄積し、自社の品質管理にも生かせます。
- 3受託 → 製造の相談検査を依頼した企業が、将来、製造についても相談する可能性があります。
- 4品質への信頼 → 新規顧客検査の実績が、企業の品質への信頼を、別の経路で伝えます。
03BUSINESS BEFORE
支援前の事業
この企業は、生産設備向けなどの精密な金属部品や、試作品を製造しています。要求される精度は高く、図面どおりに作れるかどうかだけでなく、顧客が何を実現したいのかを聞き、仕様を一緒に詰めていく提案力が、事業の価値になっています。
04PARADOX
品質を守るほど、遅くなるという矛盾
この企業の品質管理の特徴は、工程ごとに測定を行うことにあります。加工の途中で、設計どおりに仕上がっているかを確かめ、問題があれば、その時点で修正します。最終検査だけでなく、途中の確認を重ねることで、高い品質を実現してきました。
しかし、品質を高く保つための測定は、測定工程を増やします。測定の数が増えれば、検査のための時間が増え、製品が検査を待つ時間も長くなります。つまり、「品質を守るほど、納期が長くなる」という矛盾が生じていました。
- BEFORE|現在
- 加工
- 検査
- 加工
- 検査
- 最終検査
- BOTTLENECK|制約
- 検査の能力が不足
- 検査待ちが発生
- 納期が長くなる
- 品質を守るほど遅くなる
05LIMIT
既存の測定設備の制約
既存の測定設備には、いくつかの制約がありました。測定のプログラムを作成するのに時間がかかる、連続して測定する能力に限界がある、測定できる製品のサイズに制約がある、といった点です。
これらの制約があるため、検査の能力を、人員を増やす、あるいは作業の時間を延ばすという方法で補っていました。しかし、これでは、品質を維持しながら納期を短くすることはできません。検査の仕組みそのものを変える必要がありました。
06DEMAND
もう一つの発見|検査だけを頼みたい需要
検査の課題に取り組むなかで、企業は、もう一つの事実に気づきます。他の企業から、「製造は他社で行うので、検査測定だけを依頼したい」という要望が寄せられていたのです。
製品を作る企業にとって、検査は、製造と同じくらい重要で、同じくらい専門性が必要な工程です。しかし、すべての企業が、高精度の測定設備と、それを使いこなす人材を持つことはできません。この企業の品質管理の力は、同じ悩みを持つ他社にとって、価値のあるサービスになりえました。
07REFRAME
新しい考え方|管理工程を、販売できるサービスへ
この計画の最も重要な点は、品質検査の位置づけを、根本から変えたことです。これまで、検査は、製品を作る工程の一部であり、コストのかかる管理工程でした。顧客から見れば、見えない部分でした。
新しい考え方では、検査を、顧客が購入できるサービスとして、事業に位置づけます。自社の競争優位であった品質管理の力を、外部に提供する商品にするのです。
08AFTER
新しい測定設備が生む二つの効果
新しい測定設備
自社製品の検査の高速化
- プログラム作成・連続測定・大きな製品に対応
- 検査待ちの減少
- 納期の短縮
外部企業の検査受託
- 検査測定だけの依頼を受ける
- 設備の稼働を高める
- 新たな売上
この二つの効果は、互いを支えます。自社の検査が速くなれば、設備に余力が生まれ、その余力を外部の受託に使えます。
09PUBLIC SUPPORT
公的支援制度の位置づけ
この構想は、事業戦略と投資判断が先にあり、公的支援制度は、投資を実行する際の資金手段の一つとして検討されるものです。制度の対象・要件・公募の時期・手続きは、公式の情報で確認する必要があります。補助金の有無にかかわらず、投資として成立するかを、先に確かめることが重要です。
10NOT EQUIPMENT
これは、設備更新の事例ではない
この事例を、「古い測定機を新しくした」という設備更新の話として読むと、本質を見誤ります。この計画の本質は、競争優位として磨き、外部に提供する事業に変えることにあります。
設備は、その事業を実現するための手段です。設備の名前や性能が主役ではなく、「社内でコストと見ていたものが、商品になりうる」という発想こそが、この事例の中心です。
11ACTION STEPS
実行に向けた段階(目標)
事業計画で整理された実行の順序を、段階として示します。時期や規模は、策定時点の想定です。
- 1現在の検査の実態把握工程ごとの測定の時間と、待ちの発生箇所を記録します。
- 2設備の能力設計プログラム作成・連続測定・サイズに必要な能力を決めます。
- 3自社検査の高速化設備を導入し、自社製品の検査を効率化して納期を短縮します。
- 4外部受託の開始検査の依頼を受け、件数・時間・単価を記録しながら拡大します。
12TAKEAWAY
この事例から分かること
以下は、この事例から一般的に考えられる経営上のポイントです。実際に行った支援内容とは区別しています。
- 1社内でコストと見なす機能を、外販できないかを問う他社がお金を払ってでも、その機能だけ使いたいと思うかを考えます。
- 2品質を守る仕組みが、ボトルネックになっていないかを確認する品質と納期の矛盾が、設備投資の理由になります。
- 3売上は算式に分けて、どの前提が効くかを見る件数・時間・単価のどれが鍵かを検証します。
13SUMMARY
この支援で整理した主なポイント
- 課題は、品質を守るほど検査工程が増え、検査が納期のボトルネックになる矛盾だと整理した。
- 強みは、高精度加工・多能工・仕様を詰める提案力・工程ごとの品質管理・独自の品質保証・技術者育成にあった。
- 他社から「検査測定だけを依頼したい」という需要が存在することに着目した。
- 競争優位として磨き、さらに外販できるサービスへ変えるモデルを描いた。
14RELATED SERVICES
関連するサービス
※掲載事例は、過去の支援内容(事業の構想・計画の整理)をもとに、企業・個人が特定されないよう情報を匿名化・再構成しています。
15RELATED CASES
関連する支援事例
鋼材加工の技術を高め、公共インフラ向け高精度加工へ
民間工事・製造向けに偏っていた顧客と市場の構成を広げる取り組みを整理した。
- 当初の課題
- 既存顧客などから、公共インフラ向けの新たな仕様の相談があるが、既存設備の加工精度・能力がボトルネックになっていた。
- 支援した打ち手
- 設備導入で売上を増やす、で終わらせず、「既存市場→新仕様の相談→要求精度と現設備のギャップ→加工能力の向上→公共インフラ市場」という構造で整理した。
- 目指す方向
- 民間工事・製造向けに偏っていた顧客と市場の構成を広げる取り組みを整理した。
5軸加工の技術を高め、高付加価値眼鏡市場へ進出
新たな5軸加工能力とCAMにより、曲面・複雑加工を要するデザイン性の高い市場へ進出する取り組みを整理した。
- 当初の課題
- 既存の機械では、曲面・角度・複雑なデザイン・滑らかな加工面に限界があり、相談を受けても断っていた高付加価値案件があった。
- 支援した打ち手
- 設備を、生産性向上ではなく「受けられなかった仕事を受けられるようにする」投資として位置づけ、低〜中価格帯から高付加価値市場へ移る流れを整理した。
- 目指す方向
- 新たな5軸加工能力とCAMにより、曲面・複雑加工を要するデザイン性の高い市場へ進出する取り組みを整理した。
熟練溶接に依存していた工程を見直し、複雑形状・薄板加工へ対応
歪みの抑制・工程の削減・薄板対応・納期短縮により、複雑形状の案件を受注できる体制を整理した。
- 当初の課題
- 複雑形状は長時間の溶接で熱が入り、歪みや手直しが発生。歪みを避けるために曲げ工程を追加すると、熟練技能が必要になり、属人化と人手不足につながっていた。
- 支援した打ち手
- 「設備による人の置換」ではなく、熟練者にしかできなかった加工を、新しい加工方法で再現しやすくする投資として整理した。
- 目指す方向
- 歪みの抑制・工程の削減・薄板対応・納期短縮により、複雑形状の案件を受注できる体制を整理した。
同じような課題を検討している方へ
同じ業種・同じ取り組みでなくても構いません。設備投資、新規事業、販路開拓、AI活用など、現在考えていることを伺い、まず何を整理すべきか一緒に考えます。