 補助金・経営支援顧問
支援事例金属加工 / 品質保証・CAD・三次元測定・大型加工
「1品ものに応える力」を守るため、設計と測定をデジタル化。
小ロット・オーダーメイドの金属・部品加工で、図面がない案件にも応えて約30社から受注を得ている加工事業者が、三次元測定機の故障後にハンドツール測定へ戻り、測定時間・ばらつき・品質保証・急ぎ案件への対応力に課題を抱えた状況を、2D CADとハンディ型三次元測定による設計・測定のデジタル化で解く取り組みを整理した事例です。公的支援制度を活用しています。
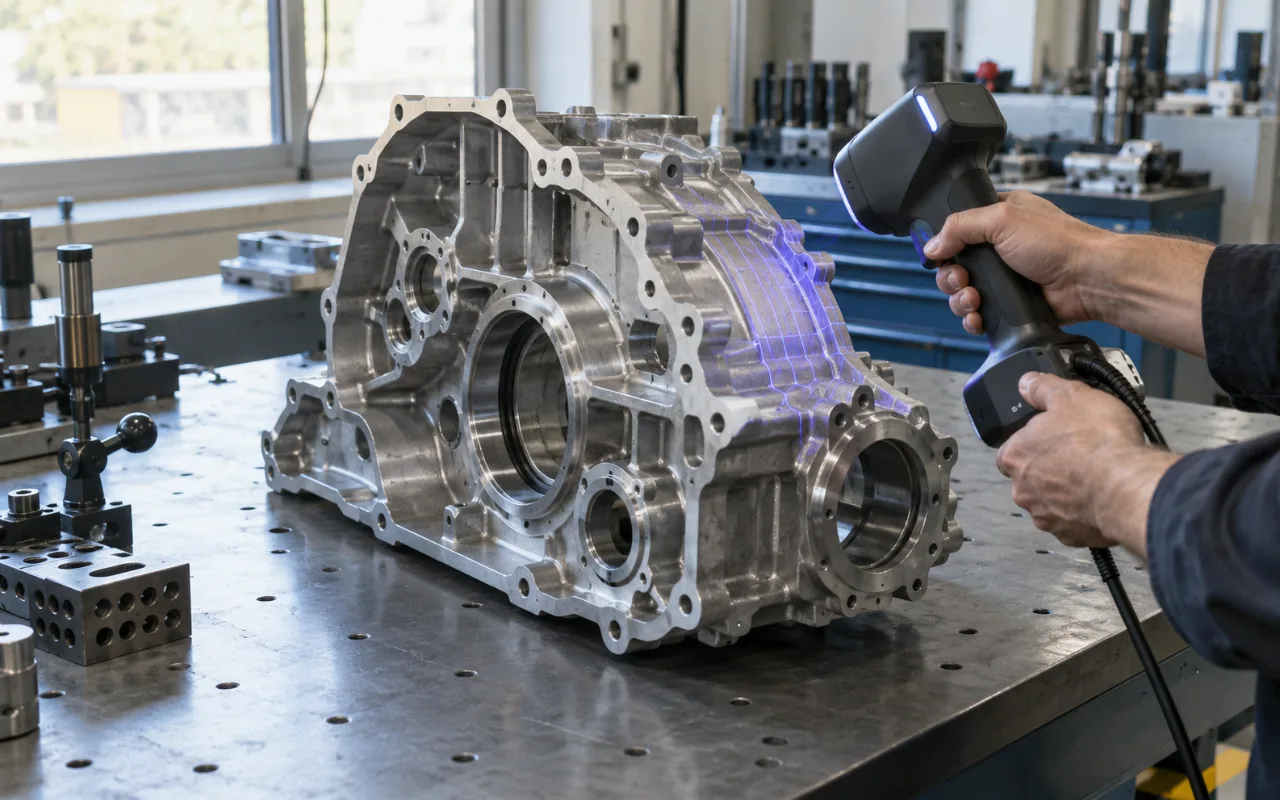
- 課題三次元測定機の故障後はノギス等で測定せざるを得ず、測定時間・ばらつき・加工機の停止が増加した。既存機はサイズ制限で大型部品を測れなかった。測定の制約が、品質保証と受注の両方の上限になっていた。
- 支援した打ち手紙の図面を2D CADへ、固定型の測定を現場で使えるハンディ型の三次元測定へ置き換え、測定の記録も自動化して、品質保証を再現できる形にする取り組みを整理した。設計から測定までを同じデータでつなぎ、誰が測っても同じ結果になる状態を目指した。
- 目指す状態他社が断る1品ものにも応えられるオーダーメイド対応力を守り、大型部品も受けられる品質保証体制を整えることを目指す。守りの投資が、受注できる案件の範囲を広げる攻めにもなる。
+OUR SUPPORT
この事例での、ProdX Crowdの支援
事業の構想と計画を、経営の判断としてたどれるように整理する支援を行いました。支援の範囲は構想・計画の整理までで、実施や成果を示すものではありません。
- 課題と真因の整理表面の問題と、その奥の原因を切り分けました。
- 強みの棚卸しと打ち手の検討すでにある経営資源を、どう使うかを複数の選択肢で比べました。
- 取り組みの具体化進める順序と、現場で何が変わるのかを、言葉と図で整理しました。
- 実行の条件の整理法令・安全・体制など、進める前に確かめることを洗い出しました。
01STRENGTHS
会社が持っていた強み
最大の強みは、「他社が断る1品もの、急ぎの案件、特殊な案件に応える」ことです。
- 1図面がなくても動ける対応力量産向けの工場では、図面がない案件は敬遠されます。この対応力は、取引先にとって「相談しやすい存在」になる理由です。
- 2急ぎ案件への柔軟さ設備が止まって困っている顧客にとって、納期の速さは価格以上の価値になります。
- 3特殊案件を受ける姿勢難しい案件が集まることで、技術の蓄積も進みます。
- 4営業をしなくても依頼が来る信頼新規の営業コストがかからないことは、経営の安定にもつながります。
02CORE ISSUE
本質的な経営課題
さらに大きな問題が、事業計画の整理で示されています。既存の三次元測定機には、測れる大きさに制限がありました。つまり、大型の部品は、そもそも測定することができませんでした。
これは、「加工する技術はあるのに、測定できないために案件を受けられない」という状態です。強みである柔軟な対応が、測定という後工程のところで制約されていました。
- 1紙の図面|設計に時間がかかる
- 2加工|測定のたびに止まる
- 3手作業の測定|ばらつきが出る
- 4大型部品|そもそも測定できない
一つの設備の問題ではなく、設計から測定までに複数の課題が重なっていた。
03STRATEGY
選んだ打ち手と、その理由
戦略は、設備を新しくすることを目的にしていません。「この企業の最大の強みであるオーダーメイド対応力を失わないための、品質保証への投資」として設計されています。
測定が不安定になれば、1品ものの品質を保証できません。保証できなければ、取引先からの信頼も失いかねません。設計の時間を減らし、測定を安定させ、大型部品にも対応できるようにすることが、強みを守り広げるための唯一の道だという整理です。
04COMPANY / BUSINESS
どのような会社だったのか
この企業は、小ロット・オーダーメイドの金属・部品加工を行っています。大量に同じものをつくるのではなく、顧客ごとに異なる1品ものや少量の注文に、その都度応えることを事業の中心としています。
特徴的なのは、図面がない案件にも対応していることです。顧客が現物や要望を持ち込み、そこから寸法を確認し、図面を起こし、加工までを担う。製造業の現場では、図面がそろっていることが前提になりがちですが、実際には、古い部品の補修や、現物合わせが必要な案件が少なくありません。
約30社から受注しており、営業活動を積極的に行わなくても依頼が入るほど、柔軟な対応が評価されていました。口コミと紹介で仕事が続くことは、顧客からの信頼の高さを示しています。
05BACKGROUND
経営環境に何が起きていたのか
1品ものの加工では、一つひとつの寸法の正しさが、そのまま顧客の信頼になります。量産と違い、試作のような繰り返しによる精度の確認ができないため、完成した部品を正しく測ることが、品質を保証する唯一の手段になります。
06VISIBLE PROBLEM
当初見えていた問題
当初の問題は、三次元測定機の故障でした。故障後は、ノギスなどのハンドツールで測定していました。その結果、測定の時間が増え、測定する人によって結果にばらつきが出るようになりました。
測定のたびに加工機が止まる時間も増えました。急ぎの案件に対応する力が落ち、品質を保証するうえでのリスクも高まりました。
07KEY QUESTIONS
事業計画を考える上で整理した論点
整理された論点は次のとおりです。
- 1何が品質保証の根拠か測定の結果が、誰が測っても同じになる状態を、どうつくるか。
- 2設計の時間をどう減らすか紙の図面に頼る作業を、どこまでデジタルに置き換えるか。
- 3大型部品をどう測るか持ち運べる測定の方法を使えば、大きな部品にも対応できるか。
- 4測定の記録をどう残すか手書きの記録を、データとして保存し、後から確認できる形にするか。
- 5何を守るための投資か設備の導入が目的ではなく、オーダーメイド対応力という強みを守ることが目的になっているか。
08EXISTING ASSETS
活用できる経営資源
この計画で活かされるのは、すでにある加工の技術と、1品ものへの対応力、そして顧客との信頼関係です。デジタル化は、それらを置き換えるのではなく、支える役割を担います。
09MARKET / CUSTOMER
どの顧客・市場を狙ったのか
顧客は、約30社の取引先に代表されるように、急ぎで1品ものの部品を必要とする事業者です。他の加工事業者に断られた案件が持ち込まれることも多く、その期待に応え続けることが、事業を支えています。
大型部品への対応が可能になれば、これまで受けられなかった種類の案件が新しい需要になります。強みの方向を変えるのではなく、強みを発揮できる範囲を広げることになります。
10SERVICE / PRODUCT DESIGN
計画の中身
支援では、2D CADと、ハンディタイプの三次元測定を組み合わせます。
- 12D CADの導入紙の図面に頼る作業を置き換え、設計にかかる時間を減らします。図面がない案件でも、データとして残すことができます。
- 2ハンディタイプの三次元測定部品を機械に載せるのではなく、現場で測定器を当てて測ります。大型の部品にも使えます。
- 3測定の自動記録手書きの記録を減らし、記録ミスを防ぎます。
- 4測定の標準化測る人による差を減らし、品質保証の根拠を整えます。
11DECISION AXES
意思決定の背景|なぜ「測定」から手を付けたのか
加工の事業者が設備を考えるとき、多くの場合、最初に思い浮かぶのは加工機の能力を高めることです。しかし、この計画で優先されたのは、加工機ではなく、設計と測定でした。理由は、この企業の強みが「1品ものに応えること」にあるからです。
量産の工場では、同じものを繰り返しつくる過程で、条件を調整して品質を安定させることができます。1品ものは、一回きりです。一回きりの製品の品質を、顧客に保証できる根拠は、完成した部品を正しく測った記録しかありません。測定が不安定になることは、強みの根拠が揺らぐことを意味します。
さらに、測定の制約は、受注の制約にもなっていました。大型の部品は、加工の設備があっても、測れなければ保証できず、受けることができません。この二つの理由が重なり、測定を優先する判断につながっています。
12WHY CAD
なぜ、設計のデジタル化が同時に必要だったのか
図面がない案件にも対応するこの企業にとって、設計は、顧客の要望を形にする最初の工程です。紙の図面は、修正のたびに描き直しが必要で、後から参照することも難しく、測定の基準との照合にも手間がかかります。
2D CADでデータとして残すことで、設計の時間が減るだけでなく、測定したデータと図面を照らし合わせることができます。設計と測定を、同じデータでつなぐことが、品質保証の再現性を高めます。
13RISKS & CHECKS
実行前に確認しておきたい点
導入の効果は、設備を入れただけでは生まれません。確認しておくべき点として、次のようなものがあります。
- 1測定手順の標準化誰が測っても同じ結果になるよう、測る位置や順序を決めておく必要があります。
- 2データの管理図面と測定結果のデータを、案件ごとに探せる形で保存する運用が必要です。
- 3担当者の習熟新しい機器を使いこなせるまでの期間に、急ぎ案件への対応が遅れないよう、段階的に移行する計画が求められます。
- 4測定精度の確認現場で使える測定の方法が、案件に必要な精度を満たしているかを、導入前に確認します。
14WHAT IT MEANS
この計画が意味していること
この事例は、設備投資の理由を「古くなったから」「壊れたから」に置いていません。投資の理由は、事業の存在理由を守ることです。「他社が断る1品ものに応える」という強みは、品質を保証できる体制があって、はじめて顧客に信頼されます。
また、強みを守る投資が、同時に、強みの及ぶ範囲を広げる投資にもなっている点が特徴です。大型の部品を測れるようになれば、これまで断らざるをえなかった案件が、新しい受注の機会になります。守りと攻めが、同じ設備の中で重なっています。
設備の導入を検討する際、「その設備がなければ、何が失われるのか」を言葉にしておくと、投資の優先順位がはっきりします。この企業の場合、答えは、1品ものの品質保証の根拠でした。
15IMPLEMENTATION PLAN
実行に向けて何を準備する計画だったのか
導入にあたっては、設備の選定だけでなく、図面データの管理の方法、測定の手順書の整備、担当者の習熟が必要です。使いこなせてはじめて、品質保証の仕組みになります。
- BEFORE|現在の業務
- 紙の図面で設計する
- 測定のたびに加工機が止まる
- 手作業で測定し、手書きで記録する
- 大型部品は測定できない
- TARGET|計画している業務
- 2D CADで設計する
- 現場で測定でき、加工の停止を減らす
- 測定を自動で記録する
- 大型部品にも対応する
- 1ヒアリング
- 2設計
- 3加工
- 4測定
- 5組付
- 6最終検査
- 7出荷
16PUBLIC SUPPORT
公的支援制度の位置づけ
この投資は、経営課題から出発しています。まず、強みであるオーダーメイド対応力を守るという戦略があり、そのために必要な投資として設計と測定のデジタル化が整理され、その資金手段の一つとして公的支援制度を活用しています。補助金ありきで設備を選ぶのではなく、順番は、課題、戦略、投資、資金手段です。
17FOR THE CUSTOMER
取引先から見たときの変化
取引先にとって、この計画が意味するのは、「依頼したものが、確かな測定の記録とともに届く」ことです。1品ものは、あとから同じものを作り直すことが難しく、納品された部品が図面どおりかどうかを、受け取る側が確かめる手段は限られます。測定の結果が記録として添えられれば、受け取る側の検査の手間も減り、信頼は一段と深まります。
急ぎの案件でも同じです。加工が終わってから測定の順番を待つ時間がなくなり、加工機が止まる時間も減るため、約束した納期を守りやすくなります。「断られた案件に応えてくれる会社」から、「確かな品質で、速く応えてくれる会社」へ。取引先から見た印象が変わることが、この投資の最終的な成果です。
18CONSULTING PERSPECTIVE
この事例から分かる経営上のポイント
以下は、この事例から一般的に考えられる経営上のポイントです。実際に行った支援内容とは区別しています。
- 1強みを支える工程の弱点を探す加工の技術が高くても、測定や検査が弱ければ、強みが制約されます。
- 2品質保証を、投資の目的として明確にする設備の導入ではなく、守りたい強みを言葉にすると、投資の優先順位がはっきりします。
- 3属人的な測定を、データに置き換えるばらつきを減らすことは、信頼の維持につながります。
19SUMMARY
この支援で整理した主なポイント
- 「他社が断る1品もの・急ぎ案件・特殊案件に応える」ことを、最大の強みとして整理した。
- 測定機の故障が、測定時間・ばらつき・加工機の停止・急ぎ案件への対応力に連鎖していることを突き止めた。
- 既存機のサイズ制限により、大型部品が「加工できても測れない」状態だったことを、課題に置いた。
- 2D CADとハンディ型三次元測定を組み合わせる計画を設計した。
- 設備導入ではなく、オーダーメイド対応力を守る品質保証投資として位置づけた。
- 公的支援制度を、資金計画の一部として活用した。
20RELATED SERVICES
関連するサービス
※掲載事例は、過去の支援内容(事業の構想・計画の整理)をもとに、企業・個人が特定されないよう情報を匿名化・再構成しています。
21RELATED CASES
関連する支援事例
紙帳票と旧式システムに依存した製造管理を、一元化する改善計画。
発注から生産までの情報の流れを再設計。
- 当初の課題
- 発注・計画・実績が紙とシステムに分かれ、再入力が発生。
- 支援した打ち手
- 生産管理システムの刷新と情報の一元化を整理。
- 目指す方向
- 発注から生産までの情報の流れを再設計。
受注から設計・購買・生産までをつなぎ、製造管理のボトルネック解消へ。
部門横断で情報をつなぐ製造管理を目指す。
- 当初の課題
- 部門間の情報が分断され、二重入力と確認作業が発生。
- 支援した打ち手
- 統合基幹システムによる情報の一元化を整理。
- 目指す方向
- 部門横断で情報をつなぐ製造管理を目指す。
切削工程の段取り負担を減らし、高精度・安定生産体制を目指す。
高精度・安定生産の体制を目指す。
- 当初の課題
- 段取り替え・プログラム設定に時間がかかり、熟練者に依存。
- 支援した打ち手
- CNC旋盤の導入と段取り・工程の標準化を整理。
- 目指す方向
- 高精度・安定生産の体制を目指す。
同じような課題を検討している方へ
同じ業種・同じ取り組みでなくても構いません。設備投資、新規事業、販路開拓、AI活用など、現在考えていることを伺い、まず何を整理すべきか一緒に考えます。