 補助金・経営支援顧問
支援事例金属加工・省力化 / 金型・プレス技術・省力化機器の部品市場への進出
金型・プレス技術を生かし、畜産省力化機器の部品市場へ進出
金型・プレス加工・精密部品を手がけてきた企業が、畜産現場の人手不足と省人化・自動化を背景とする自動給餌機などの部品について具体的な引き合いを受けながら、既存の設備では新しい部品用の金型の加工に制約があることを起点に、ワイヤーカット等の設備で金型の加工能力を高め、新しい市場と既存加工の生産性改善の両方につなげる取り組みを整理した、支援事例です。
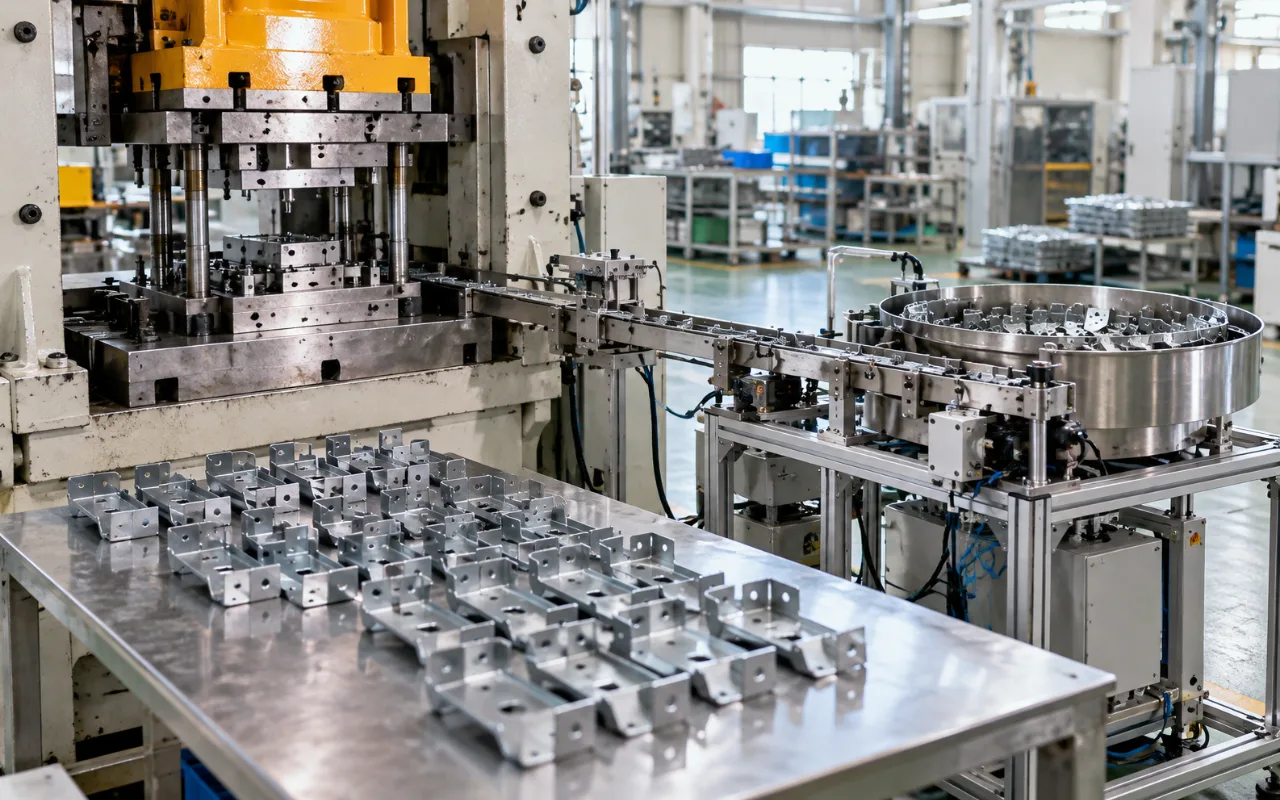
- 課題自動給餌機などの部品に具体的な引き合いがあるが、既存の設備では、新しい部品用の金型の加工に精度・時間・安定性の面で制約があった。
- 支援した打ち手顧客の引き合い→必要な部品→必要な金型→既存設備では能力不足→設備更新→新市場と既存加工の生産性改善、という順で、顧客プル型の設備投資として整理した。
- 目指す状態金型加工の精度・時間・停止リスクの改善を、新分野への対応と既存加工の効率化の両方に生かす取り組みを整理した。
+OUR SUPPORT
この事例での、ProdX Crowdの支援
事業の構想と計画を、経営の判断としてたどれるように整理する支援を行いました。支援の範囲は構想・計画の整理までで、実施や成果を示すものではありません。
- 課題と真因の整理表面の問題と、その奥の原因を切り分けました。
- 強みの棚卸しと打ち手の検討すでにある経営資源を、どう使うかを複数の選択肢で比べました。
- 取り組みの具体化進める順序と、現場で何が変わるのかを、言葉と図で整理しました。
- 実行の条件の整理法令・安全・体制など、進める前に確かめることを洗い出しました。
01STRENGTHS
既存事業の強み
- 1金型の製作部品の形状を決める金型を、自社で作る技術があります。
- 2プレス加工金型を使い、安定した品質で量産する技術があります。
- 3高精度の加工寸法の精度が求められる部品に対応してきた経験があります。
- 4顧客要望への対応仕様の相談に応じ、実現の方法を検討する姿勢があります。
02PROBLEM TREE
課題を掘り下げる
目に見える問題から、その原因、さらにその奥にある経営上の制約まで、順に掘り下げて整理しました。表面の症状に対処するだけでは、同じ問題が形を変えて戻ってくるためです。
- 1表面|新しい部品の引き合いに応えられない既存設備では、金型の加工に制約があります。
- 2原因|金型の加工の精度・時間・安定性設備の能力が、新しい仕様に届いていません。
- 3さらに奥|設備の能力が受けられる分野を決めている技術はあるのに、設備が入口を制限しています。
- 4経営上の制約新しい成長の需要に、応える手段がありません。
03BUSINESS BEFORE
支援前の事業
この企業は、金型の製作、プレス加工、エアポンプの部品、コネクタの部品などを手がけています。金型を自社で作り、その金型を使ってプレス加工を行う。設計から加工までの技術が一つの会社にあることで、顧客の要望に合わせた部品づくりが可能になっています。
04DEMAND
新しい需要|畜産現場の省力化
畜産の現場では、人手の不足を背景に、省人化・自動化への要請が高まっています。毎日の給餌のような繰り返しの作業を、機器で自動化できれば、働く人の負担を減らせます。そのための自動給餌機などの機器には、数多くの部品が必要です。
この企業には、その部品について、具体的な引き合いが寄せられました。ここで重要なのは、市場の成長を見て進出するのではなく、すでに部品への具体的な引き合いがあるという点です。
05CONSTRAINT
制約|新しい部品用の金型を作る能力
新しい部品を量産するには、まず、その部品のための金型が必要です。しかし、既存の設備では、新しい部品用の金型の加工に、精度・加工時間・設備の安定性の面で制約がありました。
金型は、部品の品質を決める元になるものです。金型の精度が足りなければ、量産する部品の品質も保てません。つまり、金型を作る能力が、新しい分野の受注の入口を決める制約になっていました。
- 1顧客の引き合い(自動給餌機等の部品)
- 2必要な部品
- 3必要な金型
- 4既存設備では能力不足
- 5設備の更新(ワイヤーカット等)
- 6新市場+既存加工の生産性改善
設備は、顧客の依頼から必要な能力を逆算して決める。
06LOGIC
設備投資の論理の順番
- 11|既にある顧客の需要自動給餌機などの部品への具体的な引き合いがあります。
- 22|必要な部品と金型の特定部品の仕様から、必要な金型の仕様を決めます。
- 33|既存設備とのギャップ精度・時間・安定性のどこが不足しているかを明確にします。
- 44|設備の更新ギャップを埋める能力を持つ設備を選びます。
- 55|受注と量産金型を製作し、部品の量産に進みます。
07EFFECT
期待される効果|二つの方向
新しいワイヤーカット等の設備によって、次の改善が期待されています。
- 1金型加工の精度新しい部品の要求に応えられる精度です。
- 2加工時間金型の製作にかかる時間の短縮です。
- 3設備停止のリスク安定した稼働による、停止の減少です。
金型加工の新しい設備
新市場への対応
- 新しい部品用の金型を製作
- 自動給餌機等の部品の受注
- 畜産の省力化の市場へ
既存加工の生産性
- 加工精度の向上
- 加工時間の短縮
- 設備停止リスクの低下
08PUBLIC SUPPORT
公的支援制度の位置づけ
この構想は、経営課題の特定と事業戦略が先にあり、公的支援制度は、投資を実行する際の資金手段の一つとして検討されるものです。制度の対象・要件・公募の時期・手続きは、公式の情報で確認する必要があります。補助金の有無にかかわらず、その投資が事業として成立するかを先に確かめることが重要です。
09ACTION STEPS
実行に向けた段階(目標)
事業計画で整理された実行の順序を、段階として示します。時期や規模は、策定時点の想定です。
- 1引き合いの具体化部品の仕様・数量・時期を確認します。
- 2必要な金型の仕様の特定精度・時間・安定性の要求を決めます。
- 3設備の更新と試作設備を導入し、試作で品質を確かめます。
- 4量産と取引の拡大受注と量産を進め、取引先を広げます。
10TAKEAWAY
この事例から分かること
以下は、この事例から一般的に考えられる経営上のポイントです。実際に行った支援内容とは区別しています。
- 1顧客の引き合いから、必要な能力を逆算する部品→金型→加工能力→設備の順です。
- 2設備更新は、新規と既存の両方に働く二重の効果を、合わせて評価します。
- 3金型は、受けられる仕事の入口を決める金型の能力が、部品の分野を決めます。
- 4省人化の需要は、顧客の動向を確かめながら読む市場の動きと、顧客の発注の見通しを分けます。
11HOW TO USE
自社の計画に使うときの読み方|顧客の引き合いから設備を決める
この事例を、自社の検討に使うときは、業種の違いに引きずられず、構造を取り出して当てはめると役に立ちます。次の問いに、自社の場合を書き込んでみてください。
- 1自社が受けた引き合いのうち、応えられなかったものは何か内容・数量・時期・理由を記録します。
- 2必要な能力と、現在の設備のギャップはどこか精度・時間・安定性・サイズなどに分けます。
- 3その設備は、既存の加工にも効くか新分野だけでなく、既存の生産性にも働くかを確認します。
- 4需要の継続性をどう確かめるか顧客の事業の動向と、発注の見通しを聞き取ります。
- 5依存の偏りをどう避けるか取引先を広げる方法を考えます。
12SUMMARY
この支援で整理した主なポイント
- 既存の強みは、金型・プレス加工・高精度加工・顧客要望への対応にあった。
- 畜産現場の人手不足と省人化を背景に、自動給餌機などの部品への具体的な引き合いがあった。
- 既存設備では、新しい部品用の金型の加工に能力の制約があった。
- 設備更新を、新市場への対応と既存加工の生産性改善の両方につなげる構造を整理した。
13RELATED SERVICES
関連するサービス
※掲載事例は、過去の支援内容(事業の構想・計画の整理)をもとに、企業・個人が特定されないよう情報を匿名化・再構成しています。
14RELATED CASES
関連する支援事例
老朽設備のボトルネックを解消し、半導体部品市場へ進出
既存製品の処理能力の向上と、半導体関連部品という新市場の2つを、1つの設備更新で狙う取り組みを整理した。
- 当初の課題
- 既存のマシニングセンタが老朽化し、不具合による停止が加工工程のボトルネックとなって、受注量が制限されていた。
- 支援した打ち手
- 市場予測から設備を買うのではなく、「既にある顧客の依頼→現在の設備では作れない→必要な精度の定義→設備更新→受注」という順で整理した。
- 目指す方向
- 既存製品の処理能力の向上と、半導体関連部品という新市場の2つを、1つの設備更新で狙う取り組みを整理した。
顧客から断っていた難削材・高精度加工へ対応し、加工領域を拡張
難削材・高精度部品・複雑形状・工程集約・段取り削減により、小型から高精度までを1社で対応できる体制を整理した。
- 当初の課題
- 既存顧客から難削材・高精度・複雑形状の相談があるが、現在の設備では対応できず、受注の機会を逃していた。
- 支援した打ち手
- 「市場が成長しているから設備を買う」のではなく、「主要顧客の引き合い→現設備では対応不可→必要な加工能力→設備→試作→量産」という顧客プル型の投資として整理した。
- 目指す方向
- 難削材・高精度部品・複雑形状・工程集約・段取り削減により、小型から高精度までを1社で対応できる体制を整理した。
熟練溶接に依存していた工程を見直し、複雑形状・薄板加工へ対応
歪みの抑制・工程の削減・薄板対応・納期短縮により、複雑形状の案件を受注できる体制を整理した。
- 当初の課題
- 複雑形状は長時間の溶接で熱が入り、歪みや手直しが発生。歪みを避けるために曲げ工程を追加すると、熟練技能が必要になり、属人化と人手不足につながっていた。
- 支援した打ち手
- 「設備による人の置換」ではなく、熟練者にしかできなかった加工を、新しい加工方法で再現しやすくする投資として整理した。
- 目指す方向
- 歪みの抑制・工程の削減・薄板対応・納期短縮により、複雑形状の案件を受注できる体制を整理した。
同じような課題を検討している方へ
同じ業種・同じ取り組みでなくても構いません。設備投資、新規事業、販路開拓、AI活用など、現在考えていることを伺い、まず何を整理すべきか一緒に考えます。