 補助金・経営支援顧問
支援事例鉄骨製造 / 一次加工・自動化
鉄骨一次加工のボトルネックを、専用ラインで自動化。
大型施設などの建築鉄骨を、製図から製造・施工まで手掛ける企業が、受注力や技術力の高さに対して、切断・孔あけなどの一次加工の能力が不足し、外注加工が増えていた課題を、専用の加工ラインによる内製化で解く取り組みを整理した事例です。
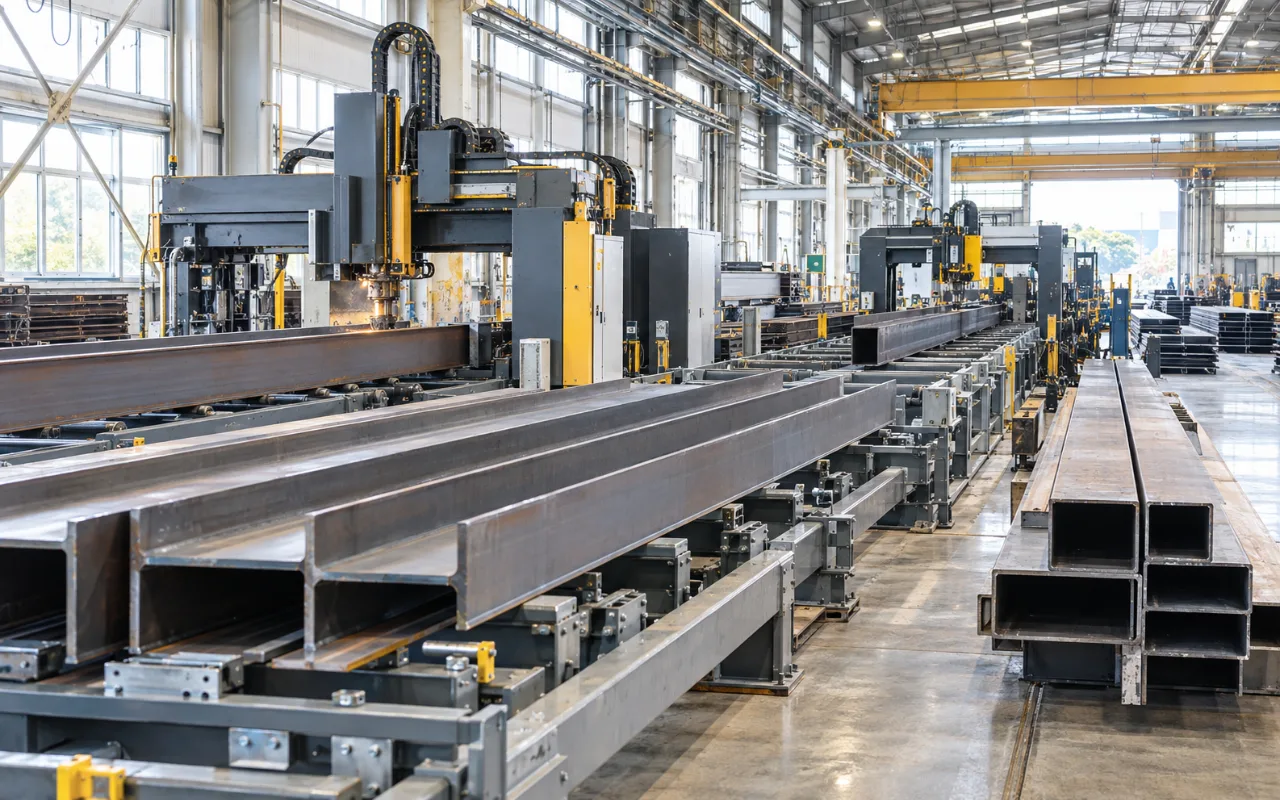
- 課題一次加工能力が不足し、外注が増え、利益が社外へ流出。
- 支援した打ち手複合加工設備と専用ラインで一次加工を内製化・自動化。
- 目指す状態受注能力と生産能力の向上を目指す。
+OUR SUPPORT
この事例での、ProdX Crowdの支援
事業の構想と計画を、経営の判断としてたどれるように整理する支援を行いました。支援の範囲は構想・計画の整理までで、実施や成果を示すものではありません。
- 課題と真因の整理表面の問題と、その奥の原因を切り分けました。
- 強みの棚卸しと打ち手の検討すでにある経営資源を、どう使うかを複数の選択肢で比べました。
- 取り組みの具体化進める順序と、現場で何が変わるのかを、言葉と図で整理しました。
- 実行の条件の整理法令・安全・体制など、進める前に確かめることを洗い出しました。
01COMPANY
この企業の事業と、強み
この企業は、大型施設などの建築鉄骨を、製図から製造、施工まで手掛けています。高い鉄骨製造の技術、高いグレードの認定、設計・製図の力、大規模な案件への対応力が強みです。
高い鉄骨製造の技術、高いグレードの認定、設計・製図の力、大規模案件に対応できる力が、既存の強みです。
大型の施設の建築需要に対して、受注を確保する営業力はあるものの、工場の能力が成長の制約になっています。
02PROBLEM
直面していた課題と、その本当の原因
高いグレードの認定を持つ工場であっても、一次加工の能力が不足していれば、外注加工が発生します。事業支援では、鉄骨製造の一次加工の能力が不足し、切断、孔あけ、バリ取り、表面処理といった工程が、生産の拡大を制約していたと整理されています。受注が増えても、自社の加工能力が足りなければ、加工の一部を外注に出すことになり、高い付加価値が社外に流出します。さらに、長時間労働や身体への負荷も課題でした。
03STRATEGY
選んだ打ち手と、その理由
事業支援では、複数の加工設備を組み合わせたオーダーメイドの加工ラインを導入し、切断や孔あけなどの複合加工、自動の位置決めによって、一次加工を自動化し、工程間の搬送を減らして、人為的なミスを減らす方針が整理されています。外注に出していた加工を内製化して、利益の社外流出を防ぎ、長時間労働と身体への負荷を抑えながら、受注能力を高めます。高い営業力や受注力があっても、工場の一次加工の能力が不足すれば、売上の成長にはつながりません。
04ACTIONS
取り組みの具体像
構想には、鉄構複合加工機を含む複数の加工設備、孔あけ・切断・複合加工、自動位置決めによる加工時間の削減、オーダーメイドの加工ライン、切断・孔あけの複合加工、自動位置決め、工程間搬送の削減が含まれています。
- 1一次加工の内製化切断・孔あけなどの一次加工を自社で行えるようにし、外注に出していた付加価値を社内に取り込みます。
- 2鉄構複合加工機・専用ライン孔あけや切断を一台で行い、自動の位置決めで加工時間を短縮します。
- 3バリ取り・表面処理の工程加工後の仕上げを、工程の流れの中に組み込みます。後の工程の手戻りを減らします。
- 4工程間搬送の削減重量物の移動を減らすことは、作業時間だけでなく、安全にも関わります。
- 5人為的なミスの低減自動の位置決めで、寸法の間違いを減らします。
- 6長時間労働・身体負荷の抑制人手に頼る加工を減らし、働き続けやすい工場にします。
- 7受注能力の向上営業力を、工場の能力が支える状態を目指します。外注による利益の流出を防ぎます。
- 8最初に確かめること鉄骨製造の事例では、まず「一次加工能力が不足し、外注が増え、利益が社外へ流出」という状況を、数字で確かめることから始めます。時間、件数、費用のうち、いちばん大きな制約になっているものを特定し、それが改善されたときに全体がどう変わるかを見ます。
- 9打ち手の見方「複合加工設備と専用ラインで一次加工を内製化・自動化」という打ち手は、導入そのものが目的ではありません。導入の前に比べる基準(現状の数字)を決め、導入の後に同じ条件で測り直して、目標との差を確かめます。
05PUBLIC SUPPORT
公的支援制度の活用
加工ラインの導入は投資の規模が大きくなりやすいため、公的支援制度を資金計画の一つとして活用しています。事業支援では、事業内容、導入する設備、実施時期を整理し、一次加工の内製化が、受注能力と利益の確保にどう結びつくのかが伝わる内容にしています。
06VISION
この取り組みが目指す姿
支援した内容は、一次加工の自動化と内製化による、加工時間の削減、利益の社外流出の防止、受注能力の向上です。
07POINT
この事例から考えられること
受注が増えているのに利益が伸びない場合、自社の能力不足で外注が増え、付加価値が社外に流れていることがあります。受注の力と、工場の能力のバランスを見直すことが、成長を利益につなげる前提です。
外注していた加工の量と、その利益への影響を数字で整理したうえで、設備の規模を決めます。高いグレードの認定を維持するための品質の記録と、新しい設備の運用の手順も、導入前に整えておきます。
08SUMMARY
この支援で整理した主なポイント
- 製造技術・認定・設計力・大規模案件対応力を、強みとして整理した。
- 一次加工能力の不足を、成長の制約として捉えた。
- 受注増 → 外注増 → 利益流出という構造を、整理した。
- 専用の一次加工ラインによる内製化を、設計した。
- 長時間労働・身体負荷の抑制と受注能力の向上を、目標に置いた。
- 鉄構複合加工機による加工時間の削減を、計画に含めた。
09RELATED SERVICES
関連するサービス
※掲載事例は、過去の支援内容(事業の構想・計画の整理)をもとに、企業・個人が特定されないよう情報を匿名化・再構成しています。
10RELATED CASES
関連する支援事例
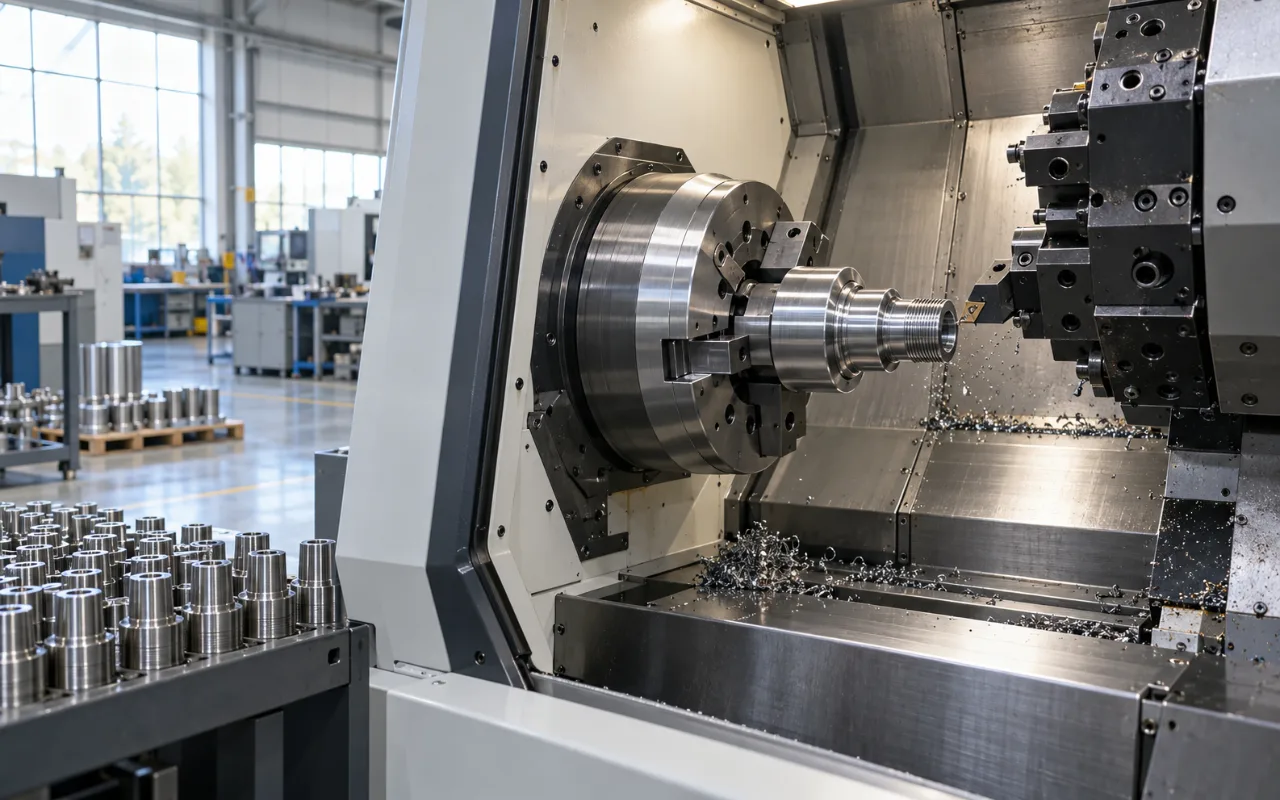
切削工程の段取り負担を減らし、高精度・安定生産体制を目指す。
高精度・安定生産の体制を目指す。
- 当初の課題
- 段取り替え・プログラム設定に時間がかかり、熟練者に依存。
- 支援した打ち手
- CNC旋盤の導入と段取り・工程の標準化を整理。
- 目指す方向
- 高精度・安定生産の体制を目指す。
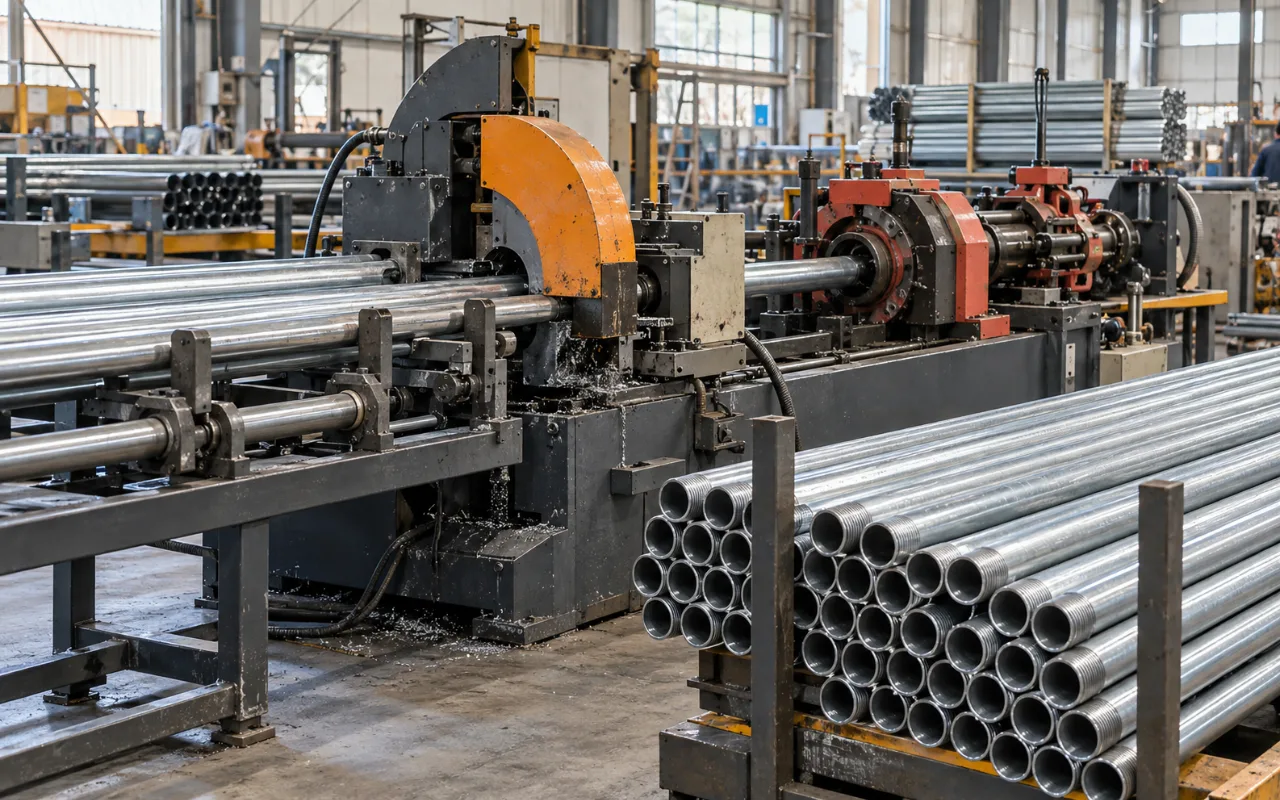
電力設備用管材の切断・ねじ加工を自動化し、品質安定化を目指す。
限られた人員で安定品質を確保する体制を目指す。
- 当初の課題
- 熟練者の手作業に依存し、加工時間と品質の再現性に課題。
- 支援した打ち手
- 切断設備の導入と切断・ねじ加工の工程改善を整理。
- 目指す方向
- 限られた人員で安定品質を確保する体制を目指す。
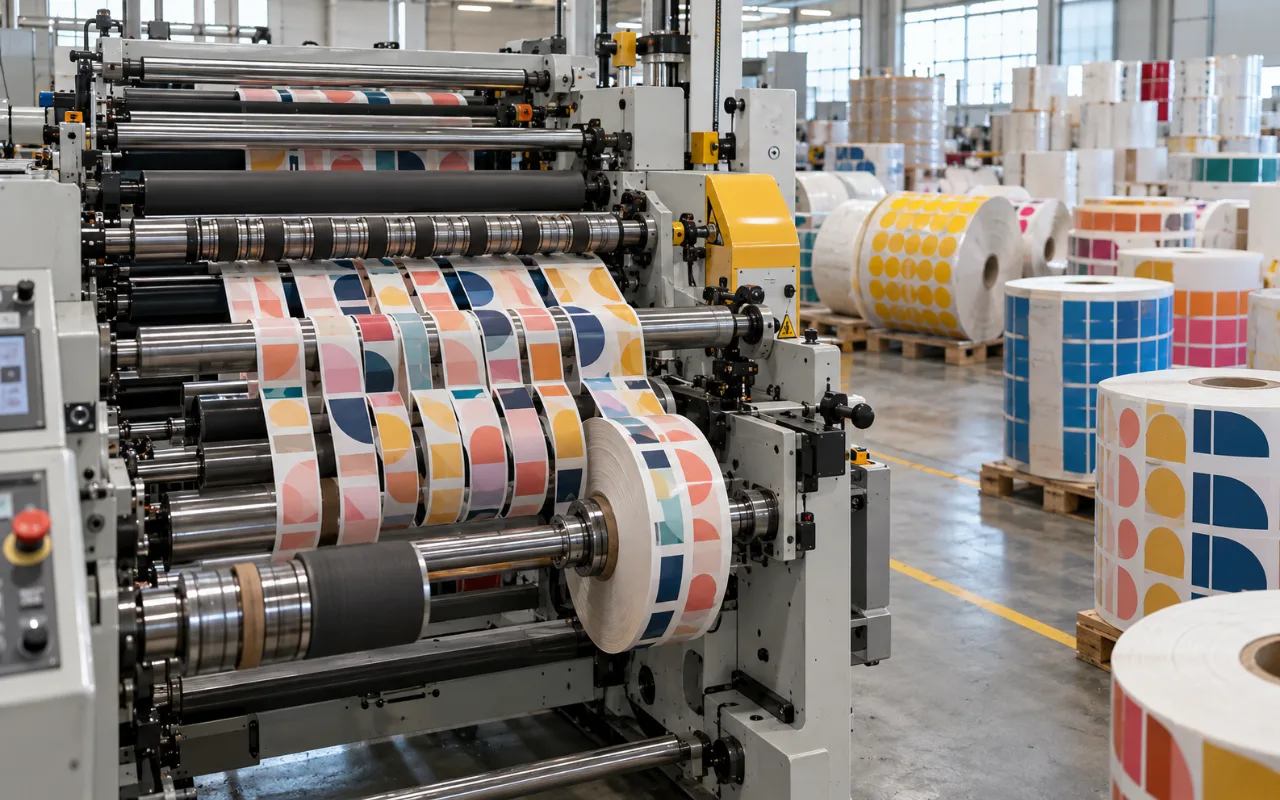
検査とスリット工程を見直し、短納期対応力を高める。
品質を保ちながら短納期対応力を高める。
- 当初の課題
- 検査工程の手戻りと、スリット処理能力が全体の速度を制約。
- 支援した打ち手
- 張力制御付き検査設備と高速スリッターで工程を再設計。
- 目指す方向
- 品質を保ちながら短納期対応力を高める。
同じような課題を検討している方へ
同じ業種・同じ取り組みでなくても構いません。設備投資、新規事業、販路開拓、AI活用など、現在考えていることを伺い、まず何を整理すべきか一緒に考えます。